|
- 선반의 크기는 ?
- bed 길이 × bed에서 center까지의 높이로 표시한다. ○
- bed 길이 × 지면으로 부터 높이로 표시한다.
- 가공할 수 있는 공작물의 최대길이로 표시한다.
- 가공할 수 있는 공작물의 최대지름으로 표시한다.
- 지름이 가장 작은 공작물을 물리는데 사용되는 chuck은?
- 단동 chuck
- collet chuck ○
- 연동 chuck
- magnetcic chuck
- 선반에서 중공(中空)의 가공물을 물리는데 사용되는 고정구는?
- 방진구
- 돌리개(dog)
- 단동 chuck
- 심봉(mandrel) ○
- 선반에서 back gear의 용도는?
- 단차(段車)선반에서 회전수의 변경? ○
- 왕복대의 이동방향 변경
- 주축의 역전
- relieving 작업
- 선반에서 면판(face)의 용도는?
- 길이가 긴 공작물의 고정
- 외형이 불규칙한 공작물의 고정 ○
- 원형 단면을 갖는 공작물의 고정
- 중공(中空) 공작물의 고정
- 선반의 center 끝각으로 사용되지 않는 것은?
- 60o
- 75o
- 30o ○
- 90o
- 선삭에서 공작물의 지름이 80mm, 주축의 회전수가 400rpm 일 때 절삭속도는
- 26.7 m/min
- 118.25 m/min
- 100.53 m/min ○
- 125 m/min
- 선반의 사심(死心; dead center)을 바르게 설명한 것은?
- 주축의 center로서 공작물과 함께 회전한다.
- 고정되어 있으며, 공작물과 상대운동을 한다. ○
- 공작물과 함께 또는 상대운동을 한다.
- center에 bearing 이 있어 center 구멍에 마멸이 없다.
- 선반에서 bite가 공작물의 중심선 밑에 설치되면 유효경사각의 변화는?
- 감소한다. ○
- 증가한다.
- 공작물의 지름에 따라 증감된다.
- 변화가 없다.
- 선반에서 할 수 없는 작업은?
- boring
- drilling
- tapping
- gear 절삭 ○
- 선반에서 half nut(split nut)의 용도는?
- 주축의 속도를 1/2로 줄인다.
- cross slide를 작동시킨다.
- 왕복대를 lead screw에 물리어 이동시킨다. ○
- 심압대에 drill을 고정하여 drilling 할 때 사용한다.
- 선반작업의 일종인 relieving을 바르게 설명한 것은?
- 회전공구의 경사각을 절삭하는 작업이다.
- milling cutter 및 hob의 여유각을 절삭하는 작업이다. ○
- 나사절삭법의 일종이다.
- taper 절삭법의 일종이다.
- 선삭에서 주분력이 120 kg, 절삭속도가 60 m/min, 선반의 기계효율 80% 일 때 全소비동력은?
단 이송분력과 배분력은 극소하여 무시한다.
- 3 HP
- 3.2 HP
- 2 HP ○
- 2.3 HP
- 지름 d, 길이 ℓ, 환봉의 회전수 n(rpm), 이송 f(mm/rev), 절삭깊이 t의 조건에서 원통을 선삭할 때 가공시간 T는?
- T = ℓ / (d·t)
- T = ℓ / (n·f) ○
- T = f / (ℓ·n)
- T = ℓ / (π·d)
- 지름 d(mm), 이송 f(mm/rev), 절삭깊이 t(mm), 절삭속도 V(m/min)의 조건에서 원통을 선삭할 때 절삭율 Q(cm3/min)는?
- Q = V / (f·t)
- Q = f / (t·V)
- Q = (t·V) / f
- Q = f·t·V ○
- 그림과 같은 taper 절삭을 선반의 복식공구대의 회전에 의하여 행할 때 회전각 θ(o)는?
-
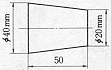
- θ= tan-1(10/50) ○
- θ= tan-1(20/50)
- θ= tan-1(10/60)
- θ= cos-1(20/50)
- 선반의 심압대의 편위에 의하여 그림과 같은 taper를 절삭할 때 편위량 e는?
-

- e = (D - d) / (2ℓ·L)
- e = (D - d)L / (2ℓ) ○
- e = (D - d)ℓ / (2L)
- e = (D - d) / (2L)
- turret 선반의 설명 중 틀린 것은?
- 동일 형상인 부품의 다량생산에 적합하다.
- 동시에 다인절삭(多刃切削)이 가능하다.
- saddle 형은 작은 공작물의 절삭에 적합하다. ○
- turret 선반에는 ram 형, saddle 형 등이 있다.
- 다음 나사가공에서 절삭가공이 아닌 것은?
- tap과 dies에 의한 가공
- milling cutter에 의한 가공
- 전조에 의한 가공 ○
- 연삭숫돌에 의한 가공
- 6 mm의 lead screw를 갖는 선반에서 4산/in의 나사를 가공 할 때 변환치차열은?
- A/B·C/D = 127/30·20/80 ○
- A/B·C/D = 30/127·80/20
- A/B·C/D = 127/80·30/20
- A/B·C/D = 127/20·4/18
- 선반을 이용한 나사절삭의 설명 중 틀린 것은?
- bite를 나사산의 형상에 맞게 연삭한다.
- 오른나사의 절삭은 bite를 왼쪽에서 오른쪽으로 이동시키면서 행한다. ○
- center gauge에 의하여 bite를 공작물의 중심선에 직각되게 설치한다.
- bite의 경사각을 0o로 한다.
- 선반에 부착된 chasing dial의 용도는?
- drilling 할 때
- tapping 할 때
- 나사절삭할 때 ○
- 모방절삭할 대
- boring machine에서 주로 사용되는 절삭공구는?
- cutter
- drill
- bite ○
- reamer
- boring machine에서 할 수 없는 작업은?
- hacksawing ○
- 나사절삭
- 원통절삭
- drilling, reaming, tapping
- 형삭기(形削機; shaper)와 평삭기(平削機; planer)의 설명 중 틀린 것은?
- shaper는 소형물의 가공에, planer는 대형물의 가공에 사용된다.
- shaper와 planer에는 급속귀환 운동장치가 있다.
- shaper는 수직절삭, planer는 수평절삭에 사용된다. ○
- shaper에서는 공구가 고정된 ram이 왕복운동을 하고, planer에서는 공작물이 고정된 table이 왕복운동한다.
- shaper의 크기 표시는?
- ram의 행정길이 ○
- 전동기의 마력수
- vise에 고정할 수 있는 공작물의 최대치수
- ram의 최대행정수
- planer의 크기 표시는?
- table 폭×plane 높이×table 길이 ○
- table의 최대절삭행정속도
- table의 최대행정길이×가공 가능한 최대폭×가공 가능한 최대높이
- table의 절삭행정속도/table의 귀환행정속도
- shaper와 planer의 공구대에 설치된 clapper의 주역할은?
- 절삭행정 중 가공면의 손상을 방지한다.
- 귀환행정 중 bite의 손상을 방지한다. ○
- 절삭행정 중 bite의 위치를 확고히 한다.
- 귀환행정 중 bite 또는 table에 이송을 준다.
- shaper의 설명 중 틀린 것은?
- 절삭저항에 의하여 ram이 들리는 단점이 있다.
- ram의 이동 위치에 따라 속도가 다르다.
- 유압식 shaper보다 crank 식 shaper의 속도가 더 균일하다. ○
- 이송은 table의 운동에 의한다.
- slotter를 바르게 설명한 것은?
- 선반에서보다 원통절삭에 편리하다.
- 치수가 큰 공작물의 수평절삭에 편리하다.
- 주로 치차가공에 편리하게 사용된다.
- 치수가 작은 공작물의 수직절삭에 편리하게 사용된다. ○
- 행정길이 400 mm, ram의 왕복회수 40회/min 인 shaper의 절삭속도(Vc)?
단 절삭속도(Vc)/귀환속도(Vr) =2/3
- 26.6 m/min ○
- 32 m/min
- 42.3 m/min
- 47 m/min
- 직립 drilling machine의 크기 표시는?
- table의 최대높이로
- swing으로 ○
- 주축의 회전수로
- 가공 가능한 구멍의 최대지름으로
- 저탄소강의 가공에 대한 H.S.S. drill의 표준선단각(point angle)은?
- 135o
- 150o
- 118o ○
- 85o
- 다음 twist drill의 설명 중 틀린 것은?
- 구멍 내면과의 마찰을 피하기 위하여 margin 높이에 해당하는 몸체여유(body radius clearance)를 둔다.
- 경사각과 여유각은 인선의 위치에 따라 변한다.
- web 두께는 자루부(shank)로 갈수록 커진다. ○
- margin은 drill의 위치를 바로 유지하여 준다.
- 큰 지름의 drill로 가공하기 전에 지름이 작은 drill로 가공하는 이유 중 틀린 것은?
- web의 두께가 작기 때문에 drill의 미끄러짐이 적다.
- 큰 drill의 chisel edge 부를 작은 drill로 미리 제거함으로써 큰 drill의 절삭력을 적게한다.
- 큰 drill의 날(edge)을 보호할 수 있다. ○
- 일시에 큰 동력이 필요하지 않다.
- drill 인선의 길이가 서로 다른 drill로 가공할 때 가장 큰 문제가 되는 것은?
- 절삭유제의 공급이 어렵다.
- chip의 유출이 어렵다.
- drill 지름보다 큰 구멍이 가공된다. ○
- drill 이 경사진 상태에서 가공한다.
- drill을 thinning 하는 주 목적은?
- 절삭저항을 줄인다. ○
- drill의 굽힘을 방지한다.
- 가공구멍의 지름을 drill의 지름과 같게 한다.
- 절인부의 길이가 같게 된다.
- drill에 관한 설명 중 틀린 것은?
- 절삭속도가 인선의 위치에 따라 다르다.
- 선단각이 크면 moment는 감소하고 추력(thrust)는 증가한다.
- 수명은 재연삭을 요할 때까지의 가공시간으로 정한다.
- thinning을 하면 추력이 증가한다. ○
- 지름 20 mm, 이송 0.3 mm/rev, 회전수 500rpm의 조건으로 두께 60 mm의 강판에 관통구멍을 뚫을 때 가공시간은?
단 drill의 원추부 높이는 10 mm
- 35.2 sec
- 28.2 sec
- 28 sec ○
- 23.7 sec
- reamer의 설명 중 틀린 것은?
- 절삭속도는 drill의 2/3 ~ 3/4 배 정도로 한다.
- drill 가공한 구멍의 정도를 높이는데 사용된다.
- 이송은 drill의 2 ~ 3배로 한다.
- 정밀 나사가공에 사용된다. ○
- 수평식 milling machine의 크기 표시는?
- spindle의 최대회전수
- table의 이동량(좌우×전후×상하) ○
- saddle의 이동량
- knee의 이동량
- 수평식 milling machine에서 할 수 없는 작업은?
- 평면가공
- 단면가공
- 구멍가공 ○
- 치차가공
- millng machine에서 좁은 홈 또는 절단가공에 사용되는 cutter는?
- end mill
- 평 cutter
- 총형 cutter
- metal saw cutter ○
- 분할대(分割臺; index head)의 크기 표시는?
- crank handle과 spindle의 회전비
- table 상의 swing ○
- 분할대의 높이(in)
- 분할판의 총 구멍수
- 분할대에 의한 분할법이 아닌 것은?
- 직접분할
- 단식분할
- 차동분할
- 복식분할 ○
- 분할대에 의한 단식분할에서 소요분할수 N을 얻기 위하여 H 공판(孔板)에서 crank handle을 h 공(孔)만큼 회전시킬 때 의 관계식은?
- h/H = 40/N ○
- h/H = N/40
- H/h = 40/N
- H/h = N/80
- Cincinnati 형 분할대를 이용하여 원주를 34 등분할 때의 분할법은?
- crank handle의 1회전 + 51 공판에서 9 공씩 간다. ○
- crank handle의 2회전 + 34 공판에서 3 공씩 간다.
- crank handle의 1회전 + 42 공판에서 9 공씩 간다.
- crank handle의 2회전 + 42 공판에서 9 공씩 간다.
- 상향절삭(上向切削; up-milling)의 설명에서 틀린 것은?
- chip 이 절삭날의 진행을 방해한다. ○
- cutter와 공작물의 진행 방향이 반대 이므로 idle 이 제거된다.
- 절삭 초기에 cutter 날의 미끄러짐에 의하여 cutter의 마멸이 심하고, arbor의 탄성변형에 의하여 떨림이 생길 수 있다.
- 작업 중 공작물을 들어 올리므로 견고한 고정이 필요하다.
- 지름 100 mm의 cutter를 130 rpm 으로 회전시킬 때 절삭속도는?
- 28 m/min
- 25 m/min
- 40.82 m/min ○
- 52.37 m/min
- 지름 D = 100 mm, 날수 z = 12개인 cutter로 절삭속도 v = 120 m/min, 이송 fz = 0.2 mm/tooth에서 절삭할 때 table의 이송속도 f(m/min)는?
- 15.18
- 0.917 ○
- 8.25
- 36
- Module M = 3, 잇수 N = 45 인 평치차(spur gear)를 절삭하기 위한 소재의 지름 Do는?
- 124 mm
- 108 mm
- 97 mm
- 141 mm ○
- 분할상수(分割常數) 24인 hobbing machine에서 1 줄 hob로 잇수 36개인 gear를 가공할 때 분할변환 gear 열은?
- 25/20×40/75 ○
- 25/20×74/40
- 18/15×27/26
- 18/15×26/27
- gear shaving을 바르게 설명한 것은?
- 홈이 많이 있는 pinion cutter와 맞물려 회전시킴으로써 치면을 다듬는 작업이다. ○
- 치면의 정도를 높이기 위한 lapping의 일종이다.
- 1차 가공된 치면을 총형연삭숫돌로 2차 가공하는 것이다.
- 치면의 흠집을 scraper로 긁어내는 작업이다.
- 금속절단용 기계톱이 아닌 것은?
- hacksawing machine
- circular sawing machine
- band sawing machine
- fret sawing machine ○
- 원형톱기계(circular sawing machine)의 크기 표시는?
- 톱의 지름 ○
- 최대회전수
- 기계 톱의 길이×폭
- 톱기계의 중량
- broach 가공(broaching)의 설명 중 틀린 것은?
- broach를 1회 인발 또는 압입시킴으로써 가공면을 완성한다.
- broach가 고가이므로 다량생산에 적용된다.
- braoch의 이동방향에 대하여 형상과 크기가 같으면 복잡한 단면도 가공할 수 있다.
- gear의 전용절삭법으로서 정도가 높은 가공을 한다. ○
- 절삭가공에 비한 연삭가공의 이점이 되지 못하는 것은?
- energy의 소비가 적다. ○
- 경도가 큰 재료도 용이하게 가공한다.
- 숫돌입자의 자생작용으로 공구의 재연삭이 필요없다.
- 가공면의 정도(精度)가 높다.
- 연삭입자가 작고 결합도가 큰 숫돌로 연한 금속을 연삭할 때 나타나는 현상은?
- glazing
- loading ○
- dressing
- truing
- 가공물에 발생하는 연삭균열의 방지책이 아닌 것은?
- 연삭유제를 충분히 공급한다.
- 연한 숫돌을 사용한다.
- 연삭속도, 깊이 및 이송을 크게 한다. ○
- 이송과 연삭깊이를 작게 한다.
- 연삭숫돌의 3요소는?
- 입자, 결합제, 입자의 경도
- 입도, 결합제, 입자의 경도
- 입도, 조직, 형상
- 입자, 결합제, 기공 ○
- 취성이 가장 큰 숫돌입자는?
- C
- A
- WA
- GC ○
- 연강(軟鋼)의 연삭에 알맞는 숫돌입자는?
- C
- A ○
- WA
- GC
- 고속도강(H.S.S.)의 연삭에 알맞는 숫돌입자는?
- C
- A
- WA ○
- GC
- 초경합금공구의 연삭에 알맞는 숫돌입자는?
- C
- A
- WA
- GC ○
- 연삭숫돌의 조직(組織; structure) 표시는?
- 숫돌의 단위체적에 들어 있는 입자수
- 숫돌의 체적에 대한 입자의 체적비 ○
- 숫돌의 중량에 대한 입자의 중량비
- 숫돌의 단위체적에 들어 있는 입자의 중량
- 원통연삭에서 숫돌의 결합도의 설명 중 틀린 것은?
- 연질(軟質)의 공작물에는 경(硬)한 숫돌을 사용한다.
- 숫돌의 속도가 클 때에는 연한 숫돌을 사용한다.
- 공작물의 속도가 클 때에는 경한 숫돌을 사용한다.
- 접촉면적이 클 때에는 경한 숫돌을 사용한다. ○
- 숫돌에 표시된 WA 46-H8 V(No. 1 200×25×25.4)에서 숫자 8 이 표시하는 것은?
- 입도
- 결합도
- 조직 ○
- 결합제
- 연삭비의 정의는?
- chip의 중량/숫돌의 손모중량
- chip의 부피/숫돌의 손모부피 ○
- 숫돌의 손모중량/chip의 중량
- 숫돌의 손모부피/chip의 부피
- sparking-out time에 대한 설명 중 틀린 것은?
- 연삭기의 강성이 크면 sparking-out time 이 짭다.
- 깊이이송을 주지 않고 길이방향의 이송에 의하여 불꽃(spark)이 생기지 않을 때까지 연삭시간을 sparking-out time 이라 한다.
- 숫돌이 연할 수록 sparking-out time 이 길다. ○
- traverse 연삭에서보다 plunge 연삭에서 sparking-out time 이 길다.
- 숫돌의 지름 300 mm, 회전수 200 rpm 이고, 공작물의 주속 24 m/min 이며 숫돌과 공작물이 연삭점에서 서로 반대방향으로 운동할 때 연삭속도는?
- 1908 m/min ○
- 2326 m/min
- 2724 m/min
- 4025 m/min
- 평면연삭에서 숫돌의 주속 2500 m/min, 연삭저항 20 kg 이고, motor의 동력이 14 HP 일 때 연삭기의 기계효율은?
- 85.24%
- 79.36% ○
- 73.23%
- 59.03%
- centerless 연삭기에서 숫돌지름 300 mm, 회전수 40 rpm, 연삿숫돌축에 대한 조정차축의 경사각이 5o 일 때 공작물의
이송속도는?
- 3.04 m/min
- 3.28 m/min ○
- 4.27 m/min
- 5 m/min
- 연삭숫돌의 파괴원인이 아닌 것은?
- 과속 운전할 때
- 중연삭(重硏削)할 때
- 숫돌구멍과 축간의 간극이 없을 때
- 연삭유제를 과다 공급했을 때 ○
교재(절삭가공)
|


 객관식 문제 해답


