


|
4장 금속의 응고(교과서 p.53)
질 좋은 주물을 얻기 위해서는 금속의 응고기구를 아는 것이 필요하다. 금속을 용해시키고 주형을 제작하는 기술은 많이 발달하였으나 용금(熔金)이 주형에 들어간 후에 응고 과정을 조정하는 것은 어렵고, 또한 방법이 알려져 있는 것도 널리 보급되지 못한 실정이다. 본 장에서는 연구적 차원이 아닌 기본적인 이론과 실질적인 내용에 한해서 기술하기로 한다. [1] 금속의 체적수축
금속의 체적수축에 대하여 앞서 압탕구에서 설명하였으나 본장의 응고에서 중복 또는 보충설명한다. [2] 순금속의 응고 순금속은 융점 및 응고점이 일정하며, aluminum은 660℃, 철은 1537℃, tungsten은 3410℃에서 각각 용해 및 응고된다. 순금속의 응고는 아래 그림(a)에서와 같이 주형벽으로부터 내부를 행하여 점진적으로 이루어지며, 액상면이 침하한다. 그림(b)에서는 응고가 완료되었을 때의 중심선수축(centerline shrinkage)을 보여주며, billet벽이 평행하면 이 선이 바닥에 까지 연장될 수도 있다.
응고속도는 고상수축, 편석(偏析; segregation) 및 입자크기 등과 관련하여 중요하며, 이는 주형의 열흡수 능력에 달려 있다. 아래 그림에서 보는바와 같이 용탕이 실온의 주형에 주입되면 열이 주형으로 유동하고, 주형-용탕의 계면에서 고상이 적층(積層)되어 간다. 또한 응고는 주형사에 따라서 다르고, 얇은 부분에서 응고속도가 크다.
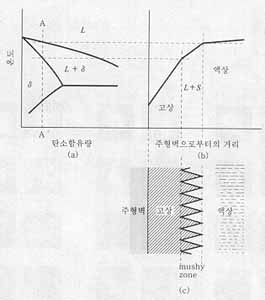
[3] 합금의 응고 순금속에서와는 달리 순도가 떨어지는 순금속이나 합금에서는 합금 원소가 융점을 낮게 하여 주형벽과의 계면에서 응고의 진행을 방해하는 경향이 있으며, 수상정(樹狀晶; dendrite)이 발달하여 사이사이에 액상이 남아 있다. 아래그림에서 보는 바와 같이 합금 원소의 양에 따라 응고 과정이 순금속 또는 합금의 특징에 접근한다.
아래 그림(a)는 Fe-C 상태도(狀態圖)로서 AA'는 0.05% 탄소강을 표시하고, 그림(b)는 강의 주조에서 응고 중 온도분포를 보여 준다. 주형벽에 가까운 부분에서는 응고되어 고상이고, 내부 중심부에서는 액상으로 있으며, 이들 중간에서는 고상과 액상이 공존한다. 이 좁은 구역에서 수상정의 돌기가 그림(c)에서와 같이 발달한다. 강의 탄소량이 많으면 많을수록 고상-액상역은 넓어진다. 강의 응고온도 범위는 C가 0.05%일 때 40°F (22℃)에서 0.60%일 때 140°F(72℃)까지이다. 응고범위가 좁으면 고액공존대(固液共存帶; mushy zone)가 좁고, 온도구배가 크면 역시 고액공존대가 좁게된다.
금형을 사용하는 냉강주조에서 온도구배는 한층 더 커진다. aluminum 합금은 중심부의 90% 이상이 고상으로 되었는 데도
주형벽측에서는 아직까지 액상이 남아 있는 경우가 있다. 실험에 의하면 송탕의 난이(難易)는 주형재료, 주물재료 등에 따라 다르고, 중심선 송탕저항(中心線 送湯抵抗; centerline feeding resistance)은 송탕의 난이도(難易度)를 나타내는 것으로서 다음과 같이 정의한다.
사형(砂型)의 경우는 즉 아래 그림의 예에서 냉강주조의 경우가 사형주조의 경우보다 송탕이 용이하다는 것을 알 수 있다.
|


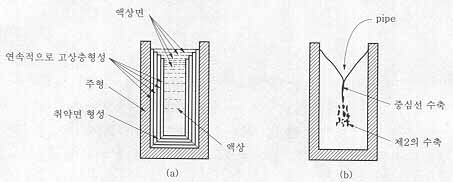 순금속의 응고진행 상태 및 관상공동(管狀空洞; pipe cavity)
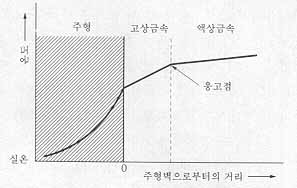 응고 중 평평한 주형벽으로 부터의 온도분포
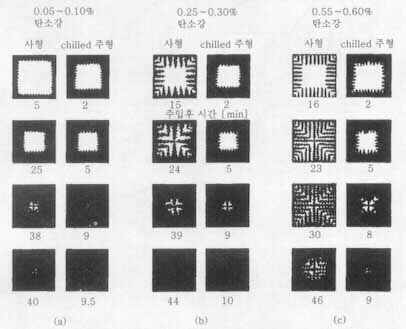


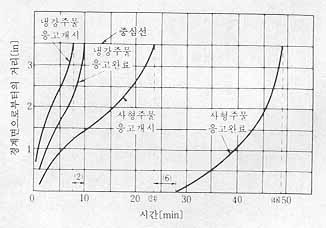 0.6% C 주강의 주조에서 사형과 금속주형에서의 응고속도 비교