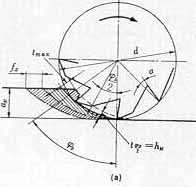
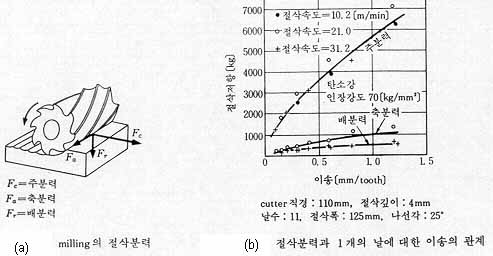
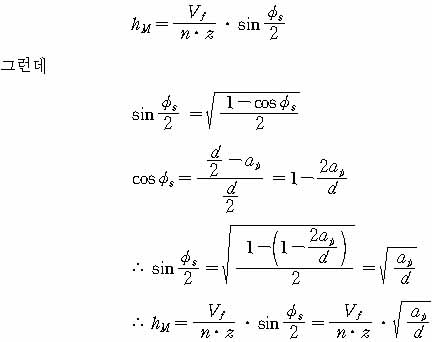그림(a)와 같은 helical cutter 로 원주 milling할 때 절삭저항은 주분력 Fc ,
축방향 분력 Fa , 배분력 Fr을 생각할 수 있다.
그림(b)에서 보는 바와 같이 1개의 날에 대한 이송이 커지면 절삭저항은 증가하나, 증가율은
감소하는데 이것은 치수효과로 생각된다.
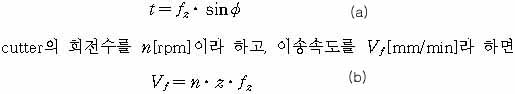
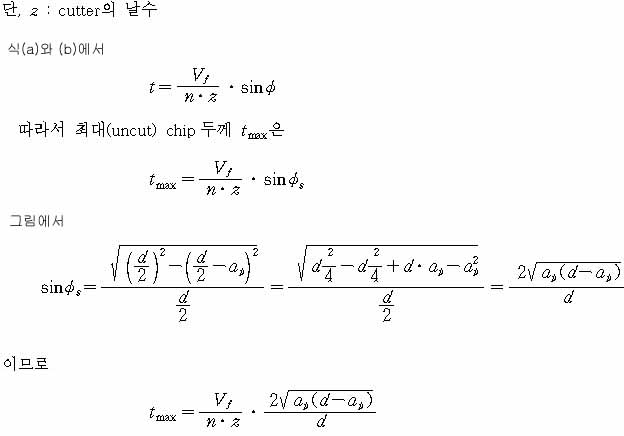
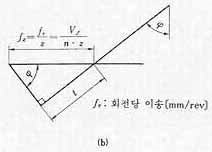
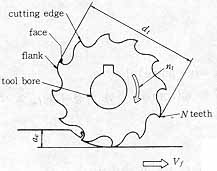
다음 그림에서 절삭인이 공작물에 대하여 임의각 φ만큼 절삭했을 때 절삭인당의 이송을
fz , 미변형 chip(uncut chip) 두께를 t라 하면
평균절삭 torque 및 소요동력은 cutter 접촉각의 2분의 1인 점의 미변형 chip 두께 hM으로부터
구해지는 비절삭저항 kM에 의하여 결정할 수 있다는 것을 Schlesinger가 제안했다.
hM은 φs/2의 위치에서 미변형 chip 두께이며, 이 점에서의 비절삭저항은
φs각내에서 변하는 비절삭저항의 평균값이 될 것이다.
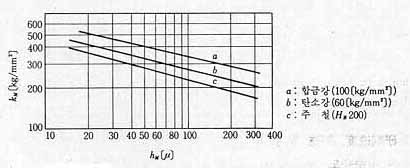
위 그림에서 비절삭저항 kM을 hM의
함수로 나타낸 것이며, 비절삭저항 kM은 cutter의 나선각과는
무관하다.
이송속도 Vf(mm/nin), 회전수 n(rpm), cutter의 날수 z, 절삭깊이(물림깊이) ap,
절삭폭 b(mm) 및 cutter 지름 d(mm)가 주어지고 hM의 함수로서
kM이 정해질 때 절삭저항 Fc는
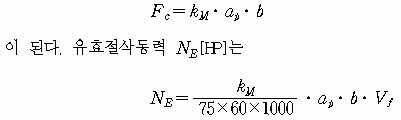
가공재료의 인장강도를 σ(kg/mm²) (uncut) chip 평균두께를 hM(mm)라 하면
비절삭저항 kM(kg/mm²)에 대한 실험식을 소개하면 다음과 같다.
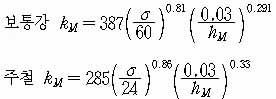


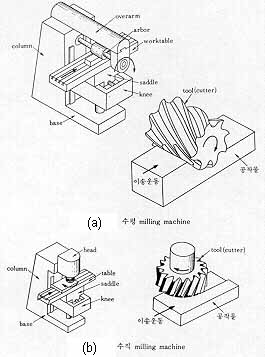


 slab milling

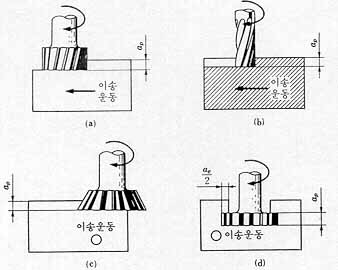 수직 milling