


| 8 편 정 밀 입 자 가 공 | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|
|
7 장 belt 연삭(abrasive belt grinding)(교과서 p.607)
연삭 belt(abrasive belt)에 의하여 가공물을 연삭하여 다듬질하는 것을 것을 belt 연삭이라 하며,
belt 연삭에 사용되는 기계를 belt 연삭기(abrasive belt grinder, belt sander)라 한다.
과거에는
☞ 목공용에만 belt sander가
사용되었으나 오늘날에는 천바탕에 지립(砥粒)을 합성수지로 접착시킨 belt에 가공액을 공급하면서 금속 및
plastics과 같은 가공물의 평면 및 곡면을 belt면 또는 바퀴의 곡면에서 능률적으로 가공할 수 있으며, 줄가공과
사포가공을 대신하는 경우가 많다.
[1] belt 연삭기
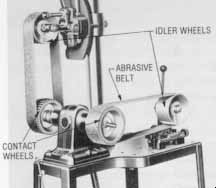
다음 그림은 많이 사용되는 belt 연삭기의 일종으로서, 구동 pulley와 idler wheel인 두개의 pulley에 의하여
belt가 주행하고, 두개의 pulley 중 아래에 위치한 것을 belt가 하향으로 운동하도록 구동시킴으로써 연삭 belt에 장력을 준다.
접촉 wheel의 표면은 천, 고무, 특수복합재료 또는 금속으로 되어 있고, 표면의 요철(凹凸)은 belt의 slip과 눈메움을
막고 있다. 필요에 따라 가공물을 올려 놓고 가공하기 위한 table을 설치하도록 되어 있다.
[2] 연삭 belt
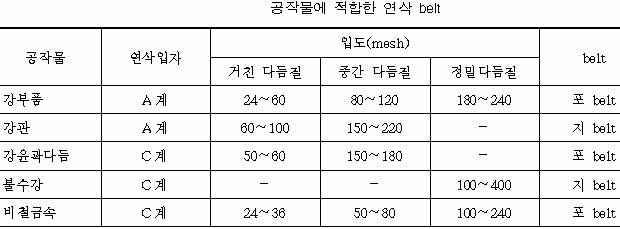
연삭 belt는 지립, 접착제 및 포지(布紙)로 된 기재(基材)의 3요소로 되어 있으며, 용도에 따라 이들의
조합이 다른 것을 선택하여 사용하고 있다. 일반적으로 연삭 belt의 인장강도, 유연성, 연삭성, 열 또는 연삭유제에
대한 내환경성 및 동적내구성 등이 중요시된다.
[3] belt 연삭작업
평면을 가공할 때에는 연삭 belt의 후면에 평평한 판(platen)을 설치하고, 요철이 있는 윤곽면을 가공할 때에는
연삭 belt가 가공면의 형상에 따라 굴곡할 수 있는 형(型)과 연질재료를 belt의 후면에 설치한다.
(1) 속도와 압력:
belt의 속도는 지립의 절삭작용과 다듬질면의 조도에 영향을 주며 가공재료에 따라 다음과 같은 속도를
표준으로 정하고 있다.
가공물을 연삭 belt에 미는 압력은 속도와 관련이 있으며, 속도를 크게 하고 압력을 줄이면 지립에 가해지는
절삭저항이 적고 가공정밀도가 높으며 belt의 수명은 커진다. 접촉 wheel의 요철은 접촉압력을 크게 하고
연삭작용을 증가시키며 belt의 수명을 크게 한다. 단단한 접촉 wheel에서는 belt의 장력을 크게 하고,
가공압력을 크게 할 수 있으며, belt의 장력은 단위폭당 4 ~ 40
(2) 가공액:
belt 연삭에는 가공액을 사용하지 않는 건삭(乾削)도 많이하고 있으나 가공능률과 belt의 수명을 크게 하기
위하여 가공액의 사용을 권장한다. 가공액은 발생열을 제거하고 chip을 유출시켜 눈메움이 생기지 않도록 하기
위하여 사용하며, 비열이 크고 점도가 낮은 물과 수용성유제를 주로 사용한다. 그러나 아교를 결합제로 사용한
연삭 belt에서는 물과 수용성유제를 사용할 수 없고 석유, 황화유(黃化油) 등을 사용한다.
|



 b/in 정도이다.