|
목 차
1 장 개 요(교과서 p.184)
 
재료에 어느 한계의 외력을 가하여 변형한 후 외력을 제거하면 원형으로 돌아간다. 이때 원형으로
돌아가는 성질을 탄성(彈性; elasticity), 그 변형을 탄성변형(彈性變形; elastic deformation)이라 하며, 그 물체를
탄성체(彈性體; elastic body)라 한다. 외력을 어느 정도 이상으로 크게 하면 재료가 항복(降伏; yield)하여 외력을
제거하여도 완전히 원형으로 돌아가지 않고 영구변형으로 남아있는 성질, 즉 재료를 파괴시키지
않고 영구히 변형시킬 수 있는 성질을 소성(塑性; plasticity), 그 변형을 소성변형(塑性變形; plastic deformation)이라
한다. 이와 같은 재료의 소성을 이용하여 가공하는 것을 소성가공(塑性加工; plastic working)이라 하며,
chip을 생성하지 않는 주조, 용접에 이어 비절삭가공의 일종이다.소성가공으로 재료를 변형시켜 목적하는 형상과
치수를 얻을 수 있고, 재료의 성질도 변화시킬 수 있다. 일반적으로 비금속재료에 비하여 금속재료의 소성이 아주
크고, 기계재료로 금속이 주로 사용 되므로 본 편에서는 금속재료의 소성가공을 취급하기로 한다.
소성변형은 변형 과정이 아주 복잡하기 때문에 이론적으로 해석하는 것이 어렵거나 불가능한 경우가 많다.
따라서 많은 가정하에서 소성변형을 해석하고, 이를 소성변형의 개략을 파악하는 데 이용하고 있다.
앞에서 언급한 소성가공의 목적을 다음과 같이 정리할 수 있다.
- 금속재료를 소요 목적의 형태로 변형시킨다.
- 금속재료의 조대(粗大)한 결정입자(結晶粒子)를 균일하고 미세하게 하여 재질을 개선한다.
소성변형 방법에 따른 주요 소성가공을 들면 다음과 같다.
- 단조(鍛造; forging): 금속재료에 hammer 또는 press 등으로 압축력 또는 충격력을 가하는 가공으로서,
연속된 판 및 각종 단면재를 만들어 내는 압연과는 달리 단조에서는 분리된 부품을 만들어 낸다.
- 압연(壓延; rolling): 금속재료를 회전하는 roll(roller) 사에 넣어 가압함으로써 두께 또는 단면적을 감소시키고
길이방향으로 늘리는 가공이다.
-
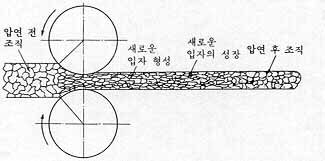 압연
- 압출(押出; extrusion): 각종 단면재(斷面材) 및 관재(管材)를 얻기 위하여 소성이 큰 상태의 재료를
container에 넣고 강력한 압력으로 die orifice를 통하여 밀어내는 가공이다.
-
- 인발(引拔; drawing): taper 형상의 구멍을 가진 die를 통하여 소재를 인발(引拔; drawing) 함으로써
☞ 선(線) , 봉(棒) 및 관(管)을 얻는 가공이다.
-
 wire drawing

[1] 소성가공에 이용되는 성질
소성가공에 이용되는 소성에는 가단성(可鍛性; forgeability) 또는 전성(展性; malleability), 연성(延性; ductility) 등이 있으며,
이들 성질은 상호 의존성이 있고 중복되기도 한다. 동일 금속에서도 온도 및 가공속도 등에 따라 이들 성질의 절대값이나 상호 의존성이
달라진다.
(1) 가단성(可鍛性; forgeability) 또는 전성(展性; malleability):
hammer나 press 등으로 금속을 내려치거나 누를 때 파괴되지 않고 영구변형되는 성질을 말한다. 상온에서 hammering의 경우
가단성이 좋은 것부터 나열하면 Au, Ag, Al, Cu, Sn, Pt, Pb, Zn, Fe, Ni 등의 순이고, 압연기(壓延機)에서
상온가공(常溫加工)할 때 가단성이 좋은 것부터 나열하면 Pb, Sn, Au, Ag, Al, Cu, Pt, Fe 등과 같다.
(2) 연성(延性; ductility):
금속선을 뽑을 때 항복점을 지나 파단에 이르기까지 길이 방향으로 늘어나는 성질이며, 연성이 큰 금속부터 나열하면
Au, Pt, Ag, Fe, Cu, Al, Ni, Zn, Sn, Pb 등의 순이다. 연성의 크기는 연신율 또는 단면수축률로 표시한다.
[2] 냉간가공(冷間加工)과 열간가공(熱間加工)
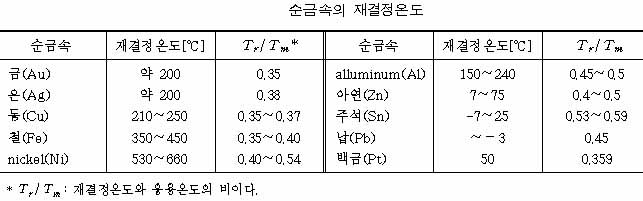
금속의 소성가공에는 가공온도에 따라 냉간가공(cold working)과 열간가공(hot working)이 있다. 전자는
재결정온도(再結晶溫度) 이하에서, 후자는 재결정온도 이상에서 가공하는 것을 의미한다.
(1) 재결정(再結晶; recrystallization):
금속재료를 가열하면 내부응력(內部應力)이 이완되고, 가공경화(加工硬化)현상이 제거되어 연화(軟化)되는 등의
성질 변화가 있게된다. 어느 온도에서부터 그림과 같이 새로운 결정핵이 생겨 이것이 점점 성장되면서 구결정(舊結晶)은
없어져 가는데, 이 현상을 재결정이라 하며 이때의 온도를 재결정온도라 한다.
이러한 변화는 재료, 가열온도, 가열속도, 가공도 등에 따라 다르다. 결정에는 변화가 없으면서 내부응력만 이완(弛緩)되는
현상을 회복(回復: recovery)이라 하고, 금속이 연화되는 온도 이하에서 행하여진다.
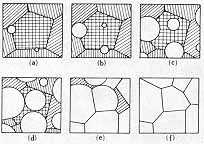 재결정과정(백색: 신결정, 사선: 구결정)
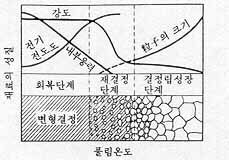 냉간가공재의 풀림온도에 대한 재료의 성질 변화
(2) 냉간가공(冷間加工; cold working):
재결정온도 이하에서의 가공으로서 그림에서와 같이 경도, 인장강도, 항복점 등은 증가하고,
연율 및 단면수축률은 감소하는 등, 기계적 성질에 영향을 주며, 연율 50% 이상에서는
이들의 변화가 완만함을 알 수 있다.
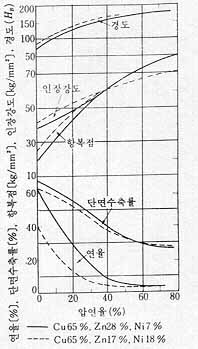 냉간압연에 의한 기계적 성질의 변화
(3) 열간가공(熱間加工; hot working):
재결정온도 이상에서의 가공으로서, 안정된 범위 내에서 1회에 많은 양의 변형을 할 수 있어 가공시간을 단축할 수
있는 장점이 있으나, 가공된 제품은 표면이 산화되어 변질되기 쉽고, 냉각됨에 따라 형상, 치수, 조직 및 기계적 성질 등이
불균일하게 되는 단점이 있다. 가공물 중에 혼입된 불순물이 저온에서 용융하여 이른바
☞ 적열취성(赤熱脆性; hot shortness)이
발생하는 경우가 있으므로 유의하여야 한다.
따라서 일반적으로 열간가공에서는 많은 변형을 시키고, 냉간가공에서는 형상과 치수를 맞추며, 조직 및 기계적 성질을
향상시키고, 재질을 균일하게 하는 것이 바람직하다.
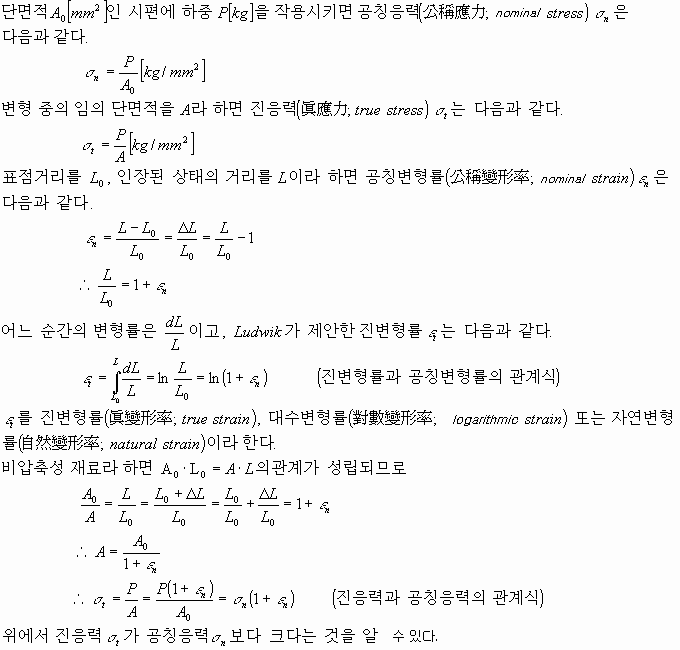
[3] 응력(應力; stress)과 변형률(變形率; strain)
[4] 가공경화(加工硬化; work hardening)
보통금속은 수많은 작은 입자(粒子)로 되어 있으며, 외력을 받아 소성변형할 때 입자들 간에 slip이 생긴다.
변형이 진행되어 감에 따라 slip에 대한 저항력이 증가하여 변형시키는 데 보다 큰 외력이 필요하다. 이와 같이
재료를 변형시키는데 변형저항이 증가하는 현상을 가공경화(加工硬化; work hardening) 또는
변형경화(變形硬化; strain hardening)라 한다.
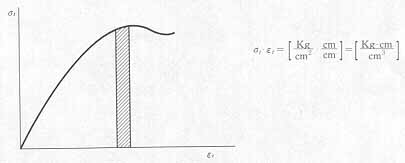
시편에 외력 P를 작용시켜 시편의 임의 단계의 단면적 A에 대한 진응력(眞應力)은
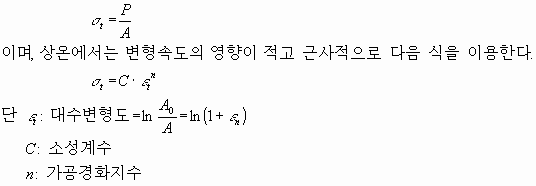
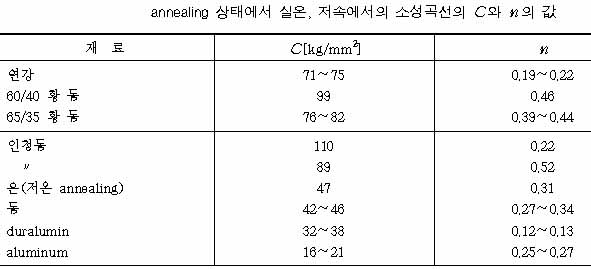
n=0은 가공물이 가공경화되지 않는 것을 의미하며, 이 때 가공물은 완전소성상태에 있다고 말할 수 있다.
냉간가공에서 전가공(前加工)의 strain을 εtl,
그 후 가공의 strain을 εt2라 하면
일반 경화식은 다음과 같다.
-
σt=
c ·(εtl + εt2)n
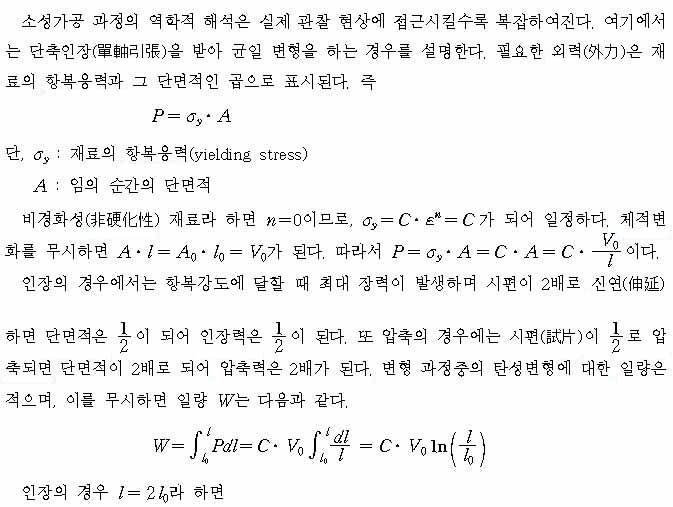
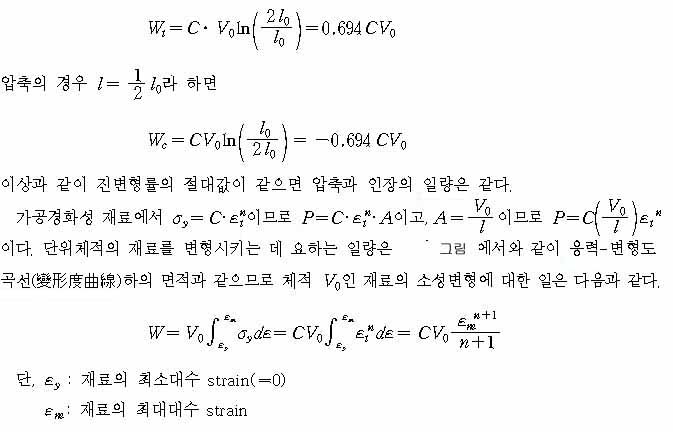
[5] 가공력(加工力)과 일
|
관련 sites
- Casting vs. Forging
- About forging
- Press Forging (video)
- Thread Rolling (video)
 Metal Spinning - Society of Plastics Engineers
- 한국소성가공학회
- Electromagnetic Forming
- High-Velocity Forming
- Rolling (Metalworking)
- Rolling Mill
- Metal Extrusion I
- Extrusion Process (video)
- Metal Extrusion II
- Wire Drawing
- Thread Rolling
- Worm Rolling
- Deep Drawing
- Deep Drawing, Blanking, Spinning
- Tube Drawing
- Pipe vs. Tube
-
-
-
|


 단조품
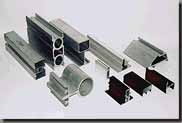 압출재의 단면